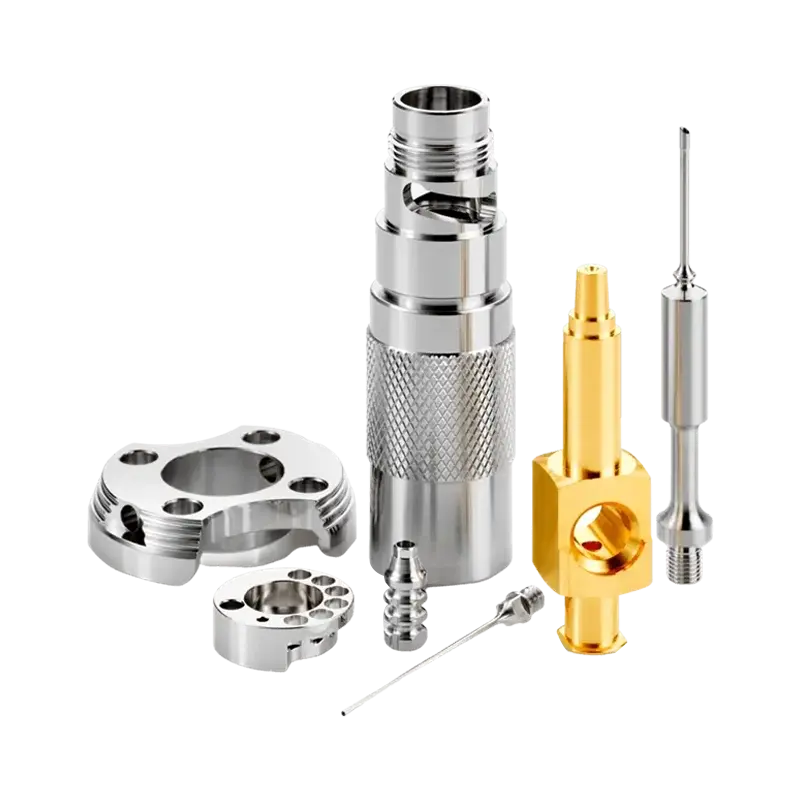
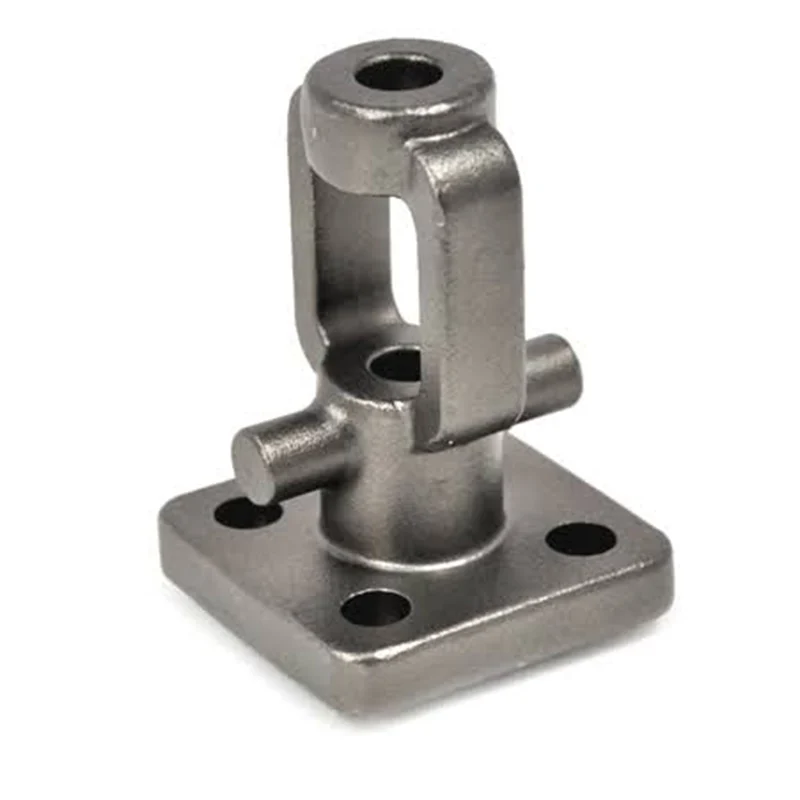
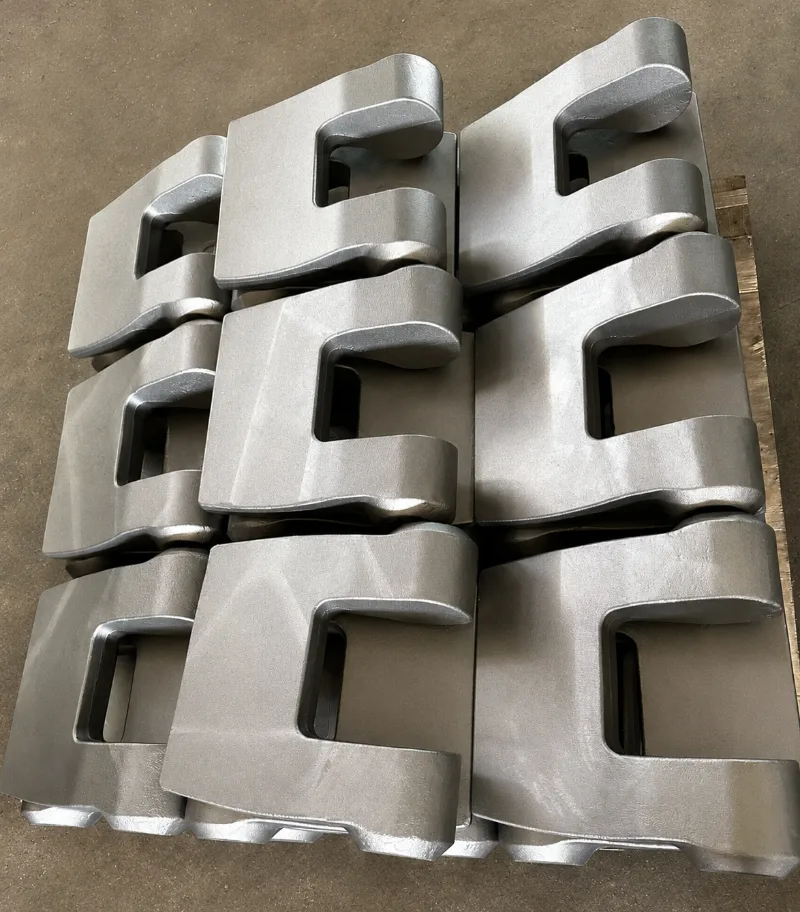
Valitsemalla ametallivaluReitti sisältää muutakin kuin metallin tunnistamisen ja muotin luomisen. Osageometria, seinän siirtymät, sisäiset ontelot, mittavaatimukset, tuotantomäärä, koneistusvarat ja huoltoolosuhteet vaikuttavat kaikki tulokseen. Tässä oppaassa kerrotaan, miten yleiset prosessit eroavat toisistaan, mitä tulee sisällyttää tekniseen piirustukseen, miten laaturiskit ennakoidaan ja milloin toissijainen koneistus tai pintakäsittely on tarpeen. Se on tarkoitettu auttamaan suunnittelu-, hankinta- ja valmistustiimejä arvioimaan komponentin kokonaisena tuotantotehtävänä pelkkänä muodon sijaan.
Valitse osio siirtyäksesi tietoihin
Valu muodostaa komponentin ohjaamalla sulaa metallia muotin onteloon ja antamalla sen jähmettyä. Ontelo toistaa halutun muodon, kun taas valitut seos- ja jähmettymisolosuhteet vaikuttavat komponentin rakenteeseen ja ominaisuuksiin. Reitistä riippuen muotti voidaan valmistaa kulutushiekasta, keraamisesta kuoresta tai uudelleenkäytettävästä metallisuuttimesta.
Mukautetun komponentin suunnittelu alkaa ennen metallin kaatamista. Piirustuksessa tulee kuvata muoto ja ominaisuudet, joilla on merkitystä käytössä. Valmistustiimi harkitsee sitten muotin rakennetta, metallin virtausta, syöttöä jähmettymisen aikana, poistamista muotista ja kaikki valun jälkeen tarvittavat toimenpiteet.
Tarkista geometria, toiminnalliset pinnat, seosvaatimukset, kokoonpanoliitännät ja tarkastuskriteerit.
Valitse prosessi, suunnittele muottijärjestelmä ja suunnittele, kuinka sula metalli täyttää ja syöttää ontelon.
Poista portit ja ylimääräinen materiaali, suorita määrätyt koneistukset tai käsittelyt ja tarkasta sitten kriittiset ominaisuudet.
Vaiheet liittyvät toisiinsa. Valun jälkeen porattava reikä tarvitsee selkeän peruspisteen ja riittävän työstövaran. Tiivistepinta saattaa vaatia tiukemman viimeistelyn kuin toimimaton ulkopinta. Sisäinen käytävä voi vaikuttaa sekä muotin suunnitteluun että tarkastusmahdollisuuksiin. Näihin kohtiin puuttuminen ajoissa auttaa estämään mallin, joka on helppo piirtää, mutta jota on vaikea valmistaa johdonmukaisesti.
Eri prosessit sopivat erilaisiin koon, muodon, pinnan yksityiskohtien, metalliseoksen, toistettavuuden ja työkalujen yhdistelmiin. Mikään yksittäinen reitti ei ole ihanteellinen jokaiselle komponentille. Paras vertailu alkaa osan toiminnallisista tarpeista ja sen jälkeen tarkistetaan, pystyykö jokainen prosessi muodostamaan vaaditun geometrian ja täyttämään piirustusvaatimukset.
Hiekkavalussa käytetään hiekkapohjaista muottia, joka yleensä hajotetaan jähmettyneen osan vapauttamiseksi. Se sopii suuriin koteloihin, koneen pohjaan, pumppukomponentteihin, venttiilirungoihin ja geometrioihin, joita olisi vaikea poistaa pysyvästä muotista. Ytimet voivat muodostaa sisäisiä onteloita tai kanavia. Saavutettavissa oleva pinnan kunto ja mittauskonsistenssi riippuvat muottijärjestelmästä, seoksesta, osan koosta ja prosessin ohjauksista, joten kriittiset rajapinnat saattavat tarvita koneistusta.
Investointivalu muodostaa tyypillisesti keraamisen kuoren kuvion ympärille, joka poistetaan ennen kaatamista. Se on hyödyllinen yksityiskohtaisissa muodoissa, kaarevissa kanavissa ja komponenteissa, joissa useita ominaisuuksia on integroitava yhdeksi geometriaksi. Reitti voi vähentää materiaalin määrää, joka on poistettava joistakin muodoista, mutta suunnittelussa on silti otettava huomioon seosten käyttäytyminen, osien muutokset, viimeistelytarpeet ja toiminnallisten ominaisuuksien vaadittavat toleranssit.
Painevalu pakottaa sulan metallin uudelleen käytettäväksi metallisuulakkeeksi. Sitä harkitaan yleisesti alumiinille, sinkille ja valituille muille ei-rautametalliseoksille, joissa komponenttien geometria ja suunniteltu tuotantokuvio sopivat työkaluihin. Prosessi voi tuottaa yksityiskohtaisia muotoja toistettavalla nopeudella, mutta meistin pääsy, syväys, jakoviivat, irrotus ja seinän tasaisuus vaativat varhaista huomiota. Seos- ja konevalinta rajoittaa myös sopivia prosessiversioita.
| Käsitellä | Usein harkitaan | Suunnittele tarkasteltavat kohdat |
|---|---|---|
| Hiekkavalu | Suuret osat, kotelot, monimutkaiset ontelot, valikoima rauta- ja ei-rautametalliseoksia | Karan sijoitus, muottiin pääsy, osien siirtymät, koneistusvarat, pintavaatimukset |
| Sijoitusvalu | Yksityiskohtainen geometria, suhteellisen monimutkaiset ominaisuudet, muotoillut komponentit, joihin on rajoitettu pääsy koneistukseen | Kuoren ja kuvion rajoitukset, paikallinen paksuus, metalliseoksen soveltuvuus, kriittiset mitat, viimeistely |
| Painevalu | Toistettavat ei-rautametalliosat, joiden geometria sopii uudelleen käytettävään suulakkeeseen | Syväys, erotusviiva, irrotus, seinän tasaisuus, stanssaus, tuotantovaatimukset |
Vertailun tulee sisältää myös muottivaihetta seuraavat toiminnot. Osa, joka tarvitsee useita tarkkuusreikiä, kierrereikiä tai litteitä tiivistyspintoja, voi vaatia laajaa työstöä riippumatta siitä, kuinka hyvin alkuperäinen muoto on muodostettu. Arvioi näiden komponenttien valureitti ja koneistussuunnitelma yhdessä sen sijaan, että käsittelet niitä erillisinä päätöksinä.
Materiaalin valinnan tulee alkaa ympäristöstä, jossa komponentti toimii. Kuormat, lämpötila, korroosiolle altistuminen, kuluminen, nestekosketus, painorajoitukset ja liitosvaatimukset voivat viitata eri metalliseosperheisiin. Valinta vaikuttaa myös sulamiskäyttäytymiseen, muottien yhteensopivuuteen, jähmettymiseen, työstettävyyteen ja käytettävissä oleviin viimeistelytoimintoihin.
ametallin valumateriaalin nimi ei yksinään ole täydellinen määrittely. Piirustuksessa tai teknisessä ohjeessa tulee yksilöidä vaadittu luokka, jos se on tiedossa, ja kuvata kaikki asiaankuuluvat suorituskriteerit. Jos useat laatulajit ovat teknisesti mahdollisia, vertaa niitä komponentin käyttöolosuhteisiin sen sijaan, että valitset vain laajan etiketin, kuten teräksen tai alumiinin, perusteella.
| Materiaaliperhe | Yleiset ominaisuudet | Valinnan aikana ratkaistavia kysymyksiä |
|---|---|---|
| Alumiiniseokset | Valitaan usein silloin, kun pienempi komponenttimassa ja hyödyllinen lämmönjohtavuus ovat tärkeitä | Mikä arvosana vaaditaan? Mitä kuormia, lämpötiloja, korroosiolle altistumista ja koneistusominaisuuksia sovelletaan? |
| Ruostumaton teräs | Käytetään paikoissa, joissa korroosionkestävyys ja mekaaninen suorituskyky ovat tärkeitä laadusta ja ympäristöstä riippuen | Mikä media ottaa osaan yhteyttä? Soveltuuko valittu arvosana toimintaympäristöön ja liittymistapaan? |
| Hiiliterästä | Saatavana laatuluokissa, joita käytetään monenlaisiin rakenne- ja teollisuuskomponenttivaatimuksiin | Mitä vahvuutta tai sitkeyttä tarvitaan? Onko lämpökäsittely tai suojaava viimeistely määritelty? |
| Seostettu teräs | Seoselementit ja lämpökäsittely voivat tukea tiettyjä lujuus-, karkaisu- tai kulumisvaatimuksia | Mikä luokka ja ehto vaaditaan? Mitä tarkastusta ja valunjälkeistä käsittelyä tarvitaan? |
Seoksen ominaisuudet eivät sinänsä takaa, että valmis komponentti täyttää kaikki vaatimukset. Valurata, osan geometria, paikallinen jähmettymiskäyttäytyminen, lämpökäsittely, koneistus ja tarkastus vaikuttavat kaikki lopputulokseen. Kun osalla on turvallisuuteen tai painetta sisältäviä tehtäviä, määritä sovellettava materiaalin kunto ja hyväksymiskriteerit sen sijaan, että luottaisit yleiseen seoksen kuvaukseen.
Jos spesifikaatiota ei ole vielä vahvistettu, anna valmistajalle riittävästi kontekstia keskustellakseen sopivista vaihtoehdoista: käyttölämpötila, kuormitustyyppi, altistuminen nesteille tai kemikaaleille, odotettu kuluminen ja liitännät viereisiin osiin. Teknisessä keskustelussa voidaan sitten keskittyä käytännön kompromisseihin unohtamatta komponentin päätarkoitusta.
Valmistettavuuden suunnittelu yhdistää CAD-mallin tapaan, jolla muotit valmistetaan, täytetään, avataan ja tarkastetaan. Visuaalisesti kompakti rakenne voi luoda raskaita osia, luoksepääsemättömiä onteloita tai äkillisiä siirtymiä, jotka vaikeuttavat jähmettymistä. Näiden ominaisuuksien tarkistaminen ennen työkalujen käyttöönottoa antaa tiimille mahdollisuuden tarkistaa geometriaa, mutta muutokset pysyvät käytännöllisinä.
Suuret erot leikkauspaksuuksissa voivat aiheuttaa alueiden jäähtymistä eri nopeudella. Raskaat liitokset voivat pysyä kuumina pidempään kuin viereiset seinät, mikä luo olosuhteet, jotka edistävät kutistumiseen liittyviä vikoja. Jos suunnittelu sen sallii, säilytä kohtuullisen tasainen seinämän paksuus, sekoita siirtymät ja harkitse tarpeettomien kiinteiden massojen poistamista. Sopiva geometria riippuu prosessista, lejeeringistä ja komponenttien mitoista, joten yleisten numeeristen sääntöjen ei pitäisi korvata piirustuskohtaista tarkistusta.
Pyöristetyt siirtymät voivat parantaa metallin virtausta ja vähentää poikkileikkauksen äkillisiä muutoksia. Ne voivat myös vähentää jännityskeskittymiä käytössä kuormituspolusta riippuen. Säde tulee valita toiminnalliset välykset ja koneistuspääsy huomioon ottaen; se ei saa häiritä toisiinsa liittyviä komponentteja tai luoda ei-toivottua paksua aluetta seinämien kohtaamiseen.
Veto on lievä kartio, joka auttaa kuviota tai valukappaletta irtoamaan muotista tai muotista. Tarvittava määrä riippuu prosessista, pinnan syvyydestä, rakenteesta, materiaalista ja työkalujen järjestelystä. Pysyvät muotit vaativat myös toimivan avautumissuunnan, poistostrategian ja jakolinjan sijainnin. Sisäiset kanavat saattavat tarvita ytimiä, ja jokainen ydin lisää suunnittelu- ja valmistusnäkökohtia. Tunnista, mitkä pinnat eivät saa olla erotusjälkiä tai irtoamismerkkejä, jotta nämä vaatimukset voidaan ottaa huomioon työkalujen suunnittelussa.
Kaikki pinnat eivät tarvitse samaa mittasäätöä. Merkitse poraukset, asennuspinnat, tiivistyspinnat, kierreominaisuudet ja liitännät, jotka määrittävät sopivuuden tai toiminnan. Työstövaran tulee olla riittävä aiottuun toimintaan välttäen samalla tarpeettoman paksua poistokerrosta, joka voisi paljastaa maanalaisia epäjatkuvuuksia. Piirustuksen tulee tunnistaa peruspisteet ja geometriset suhteet, jotta tarkastus voi arvioida osan samalla tavalla kuin se kootaan tai käytetään.
Nämä tarkastukset ovat keskeisiämetallin valusuunnitteluun, koska geometria vaikuttaa enemmän kuin valetun osan ulkonäköön. Se vaikuttaa myös siihen, kuinka luotettavasti muotti täyttyy, miten komponentti jähmettyy, voidaanko se irrottaa vahingoittumatta ja kuinka helposti kriittiset mitat voidaan viimeistellä myöhemmin.
Metallivalukomponentin laatusuunnittelun tulee olla sidottu sen toimintaan ja siihen mahdollisesti vaikuttaviin vioihin. Yleinen silmämääräinen tarkastus voi paljastaa pinnan epätasaisuudet, mutta se ei voi todistaa sisäisten epäjohdonmukaisuuksien puuttumista. Samoin mittatarkastus vahvistaa mitatun geometrian, ei kaikkia materiaalin eheyden näkökohtia. Tarkastusmenetelmät tulee valita vastaamaan määriteltyihin hyväksymiskysymyksiin.
| Kunto | Mitä se voi tarkoittaa | Miksi osan suunnittelulla on merkitystä |
|---|---|---|
| Huokoisuus | Kaasuun liittyvät ontelot tai ontelot, jotka liittyvät täyttöön, muottiolosuhteisiin tai jähmettymiseen | Voi olla tärkeä painerajojen, ohuiden seinien, koneistettujen pintojen tai voimakkaasti kuormitettujen osien lähellä |
| Kutistuminen | Tyhjät tai epävakaat alueet, joille metallin supistumista ei ole syötetty riittävästi jähmettymisen aikana | Paksut risteykset ja eristyneet kuumat alueet saattavat vaatia huomiota geometriassa ja ruokintasuunnitelmassa |
| Väärinkäyttö tai kylmä kiinni | Epätäydellinen täyttö tai metallipintojen riittämätön kohtaaminen | Pitkät ohuet polut, kapeat piirteet ja monimutkaiset virtausreitit voivat olla haastavampia täyttää |
| Sisällytykset | Ei-toivottu ei-metallinen tai muu vieras materiaali valukappaleessa | Hyväksyminen riippuu sijainnista, koosta, spesifikaatiosta ja komponentin palveluvaatimuksista |
| Vääristymä | Muoto muuttuu jäähdytyksen, vapauttamisen, käsittelyn tai myöhemmän käsittelyn aikana | Pitkät jännevälit, epäsymmetria ja epätasainen leikkausjakauma voivat vaikuttaa mittojen vakauteen |
Visuaalinen tarkastelu voi tunnistaa pinnan epäjatkuvuuksia, välähdyksiä, vaurioita ja ilmeisiä viimeistely-ongelmia. Mittamittaus vertaa määritellyt koot ja geometriset suhteet piirustukseen. Materiaalista, geometriasta ja hyväksymissuunnitelmasta riippuen voidaan harkita muita menetelmiä, kuten radiografista, ultraääni- tai penetranttitestausta. Mikään yksittäinen menetelmä ei vastaa jokaiseen kysymykseen; Testin valinnassa tulee ottaa huomioon vian tyyppi, sijainti, pääsy, materiaali ja vaadittu luotettavuustaso.
Varmista ennen tuotannon aloittamista komponenttien, joilla on paine-, rakenteellisia tai turvallisuuteen liittyviä tehtäviä, sovellettava standardi, tarkastuksen laajuus ja hyväksymiskriteerit. Ilmoita, koskeeko vaatimus raakavalua, lämpökäsittelyn jälkeen, koneistuksen jälkeen vai valmiin kappaleen osalta. Tämä välttää epäselvyyden, kun samaa ominaisuutta arvioidaan eri valmistusvaiheissa.
Valettu muoto on usein lähtökohta eikä lopullinen tila. Valamalla voidaan muodostaa ulkoisia ääriviivoja ja sisäisiä piirteitä, kun taas koneistus tuo valitut pinnat tai reiät kokoonpanoa ja käyttöä varten tarvittaviin mittoihin. Oikea järjestys riippuu siitä, minkä pintojen tulee olla tarkkoja, kuinka kappale sijoittuu koneistuksen aikana ja voiko lämpökäsittely tai viimeistely muuttaa sen mittoja.
CNC-jyrsintä, -sorvaus, -poraus, -poraus ja -kierretys voidaan käyttää silloin, kun piirustus vaatii määritellyt mitat, tasaisuuden, sijainnin, kierteet tai pinnan viimeistelyn. Valusuunnitelman tulee jättää riittävästi varastoa näihin operaatioihin ja tarjota peruspisteet, jotka voidaan paikantaa toistuvasti. Vältä olettamusta, että jokainen pinta tulee työstää: tarpeeton koneistus voi monimutkaistaa asennusta ja poistaa materiaalia alueilta, jotka tarvitsevat vain valuviimeistelyn.
Jotkut seokset tai sovellukset vaativat lämpökäsittelyä tietyn materiaalikunnon saavuttamiseksi. Sopiva sykli riippuu laadusta, lohkon koosta, kiinteistökohteista ja sovellettavista teknisistä vaatimuksista. Käsittely voi myös vaikuttaa vääristymiin ja lopullisiin mittoihin, joten kriittiset työstövaiheet ja tarkastuskohdat tulee järjestellä vastaavasti.
Pintakäsittelyllä voidaan käsitellä korroosiolle altistumista, ulkonäköä, kulumista, puhtautta tai muita toiminnallisia tarpeita. Oikea menetelmä riippuu perusseoksesta ja huoltoympäristöstä. Määritä vaadittu pintakäsittely ja käsiteltävät alueet, mukaan lukien kaikki pinnat, jotka on peitettävä tai suojattava. Jos pinnoite muuttaa sovitettua mittaa, tämä vaikutus on sisällytettävä toleranssisuunnitelmaan.
Integroitu tuotannon suunnittelu on erityisen hyödyllistä, kun komponentti tarvitsee valun, koneistuksen, lämpökäsittelyn, viimeistelyn ja mittatarkastuksen yhdistelmän. Koordinoitu suunnitelma selventää, milloin kutakin vaatimusta sovelletaan, ja vähentää riskiä löytää ristiriita sen jälkeen, kun yksi toimenpide on jo suoritettu.
Täydellinen ohje auttaa valmistajaa arvioimaan komponentin sen sijaan, että arvaisit sen käyttötarkoituksen. 3D-malli näyttää muodon, mutta se ei välttämättä tunnista jokaista kriittistä ulottuvuutta, materiaalin kuntoa, tarkastussääntöä tai viimeistelyvaatimusta. Piirustuksen ja sitä tukevien huomautusten tulee selittää ominaisuudet, joita on valvottava, ja erottaa olennaiset vaatimukset yksityiskohdista, jotka eivät vaikuta suorituskykyyn.
Kun pyydät valmistustarkastustametallin valu, järjestä tiedot kompaktiksi tekniseksi paketiksi:
Ennen kuin reitti on viimeistelty, kohdista jakolinjan hyväksyttävyys, syväys, ydinvaatimukset, koneistusmateriaali, tarkastuspääsy ja kokoonpanon määräävät mitat. Jos piirustuksessa on toleranssi, joka on tiukempi kuin toiminto vaatii, suunnittelutiimi voi arvioida, voidaanko sitä lieventää. Toisaalta, jos jokin piirre on olennainen tiivistämisen tai kohdistuksen kannalta, sen tärkeyden on oltava näkyvissä piirustuksessa ja tarkastussuunnitelmassa.
Myös muutoksen hallinnassa on merkitystä. Kun piirustuksen tarkistus muuttaa seinää, reikää, peruspistettä tai materiaalia, vaikutus voi ulottua tämän yksittäisen ominaisuuden lisäksi työkaluihin, koneistuskiinnittimiin ja tarkastusmenetelmiin. Tiedostoversioiden ja hyväksyntätilan pitäminen selkeinä auttaa varmistamaan, että valmistussuunnitelma noudattaa suunniteltua suunnittelua.
Sovellus on hyödyllinen lähtökohta, koska se selittää miksi geometrialla ja materiaalilla on merkitystä. Kaksi osaa, joilla on samanlaiset ulkomitat, saattavat tarvita erilaisia tuotantoreittejä, kun toinen pitää nestepaineen ja toinen toimii ei-kriittisenä suojana. Toiminnan tulee ohjata materiaalien, seinäosien, koneistuksen, testauksen ja viimeistelyn tärkeysjärjestystä.
Kotelot, venttiilirungot, kannet ja liittimet voivat sisältää onteloita, aukkoja, laippapintoja ja kierreliitoksia. Määrittele paineeseen liittyvät vaatimukset, tiivistyspinnat, seinäalueet, joiden tulee pysyä eheinä koneistuksen jälkeen, ja aiottua huoltoa varten tarvittava tarkastus. Koneistussuunnitelman rinnalla tulee harkita valureittiä, koska lopulliset portit ja tiivistysliitännät voidaan valmistaa toissijaisissa operaatioissa.
Koneen rungot, kannattimet, tuet ja toimilaitteen komponentit voivat asettaa etusijalle jäykkyyden, kohdistuksen, asennussuhteet, tärinäkäyttäytymisen tai painon. Piirustuksessa tulee selkeästi yksilöidä asennuspisteet ja liitännät muihin komponentteihin. Jos osissa on pitkä jänneväli tai epäsymmetrinen geometria, keskustele vääristymisestä ja siitä, kuinka komponentti pysyy paikallaan koneistuksen ja mittauksen aikana.
Nämä sovellukset kattavat monenlaisia käyttöolosuhteita. Jotkut komponentit ovat pääasiassa rakenteellisia; toiset kokevat kuumuutta, syklistä kuormitusta, korroosiota tai vaativia tiivistysvaatimuksia. Oikeaa prosessia ei voida valita pelkästään toimialan etiketistä. Sen tulee noudattaa tiettyä seosta, geometriaa, tarkastustarpeita, tuotantokontekstia ja toiminnallisia hyväksymiskriteerejä.
Kaikilla sovelluksilla vahvin lähtökohta on selkeä kuvaus siitä, mitä komponentin tulee tehdä ja mitkä ominaisuudet määräävät menestyksen. Näiden tietojen avulla on mahdollista arvioida prosessin rajoituksia, tunnistaa keskustelun arvoisia suunnittelumuutoksia ja koordinoida raakavalua kaikkien loppupään toimintojen kanssa.
Nämä vastaukset kattavat yleisiä suunnittelu- ja hankintakysymyksiä, joita herää suunniteltaessa mukautettua valukomponenttia.
Ei. Prosessit vaihtelevat niiden koon ja geometrian, saatavilla olevien metalliseosten, tuotetun pinnan kunnon, työkaluvaatimusten ja mittojen suhteen. Vertaa ehdokasreittejä komponentin toiminnallisiin ominaisuuksiin ja suunniteltuihin loppupään toimintoihin.
Työstöä voidaan tarvita tarkkojen porausten, kierteiden, tasaisten pintojen, tiivistyspintojen, sovittimien tai sijaintisuhteiden saamiseksi, joita valittu valureitti ei pysty tarjoamaan suoraan piirustusvaatimukseen. Vain tarvittavat alueet tulee määrittää koneistukseen.
Monissa tapauksissa ytimet tai prosessikohtaiset työkalut voivat muodostaa sisäisiä onteloita ja kanavia. Toteutettavuus riippuu käytävän muodosta, seinämän paksuudesta, pääsystä, sydämen vakaudesta, puhdistustarpeista ja siitä, kuinka valmis ominaisuus voidaan tarkastaa. Kohta tulee tarkistaa suunnitteluvaiheessa.
Nykyinen 2D-piirustus, vastaava 3D-malli, määritellyt seos- tai käyttövaatimukset, kriittiset toleranssit, suunniteltu sovellus, viimeistelytarpeet ja tarkastuskriteerit tarjoavat hyödyllisen aloituspaketin. Tuotantokonteksti ja versioiden tila auttavat selventämään valmistussuunnitelmaa.
Tunnista tarkistettava ominaisuus tai kunto, sovellettava menetelmä tai standardi, jos se on määritelty, valmistusvaihe ja hyväksymiskriteerit. Visuaaliset tarkastukset, mittamittaukset ja sisäinen tarkastus vastaavat eri kysymyksiin, eikä niitä pidä käsitellä keskenään vaihdettavissa olevina.
Koneistus, lämpökäsittely ja pinnan viimeistely voivat vaikuttaa mittoihin, pinnan kuntoon, järjestykseen ja tarkastusmahdollisuuksiin. Niiden suunnittelu alkuperäisen valureitin kanssa auttaa välttämään ristiriitoja, kuten riittämätön työstövara tai pinnoite, joka häiritsee sovitettua pintaa.
Jaa piirustus, materiaalivaatimukset, kriittiset mitat, käyttöolosuhteet ja kaikki koneistus- tai viimeistelytarpeet. Projektin katsauksessa voidaan sitten keskittyä prosessin soveltuvuuteen, valmistettavuuteen ja valmiin komponentin vaatimiin tarkastuksiin.
Tutustu ominaisuuksiinBestProjaota yhteyttä keskustellaksesi mukautetusta komponentistasi.
Lopullisen prosessin valinnan tulee perustua komponenttipiirustukseen, materiaalispesifikaatioon, käyttöehtoihin ja sovittuihin hyväksymiskriteereihin.
-